中文版


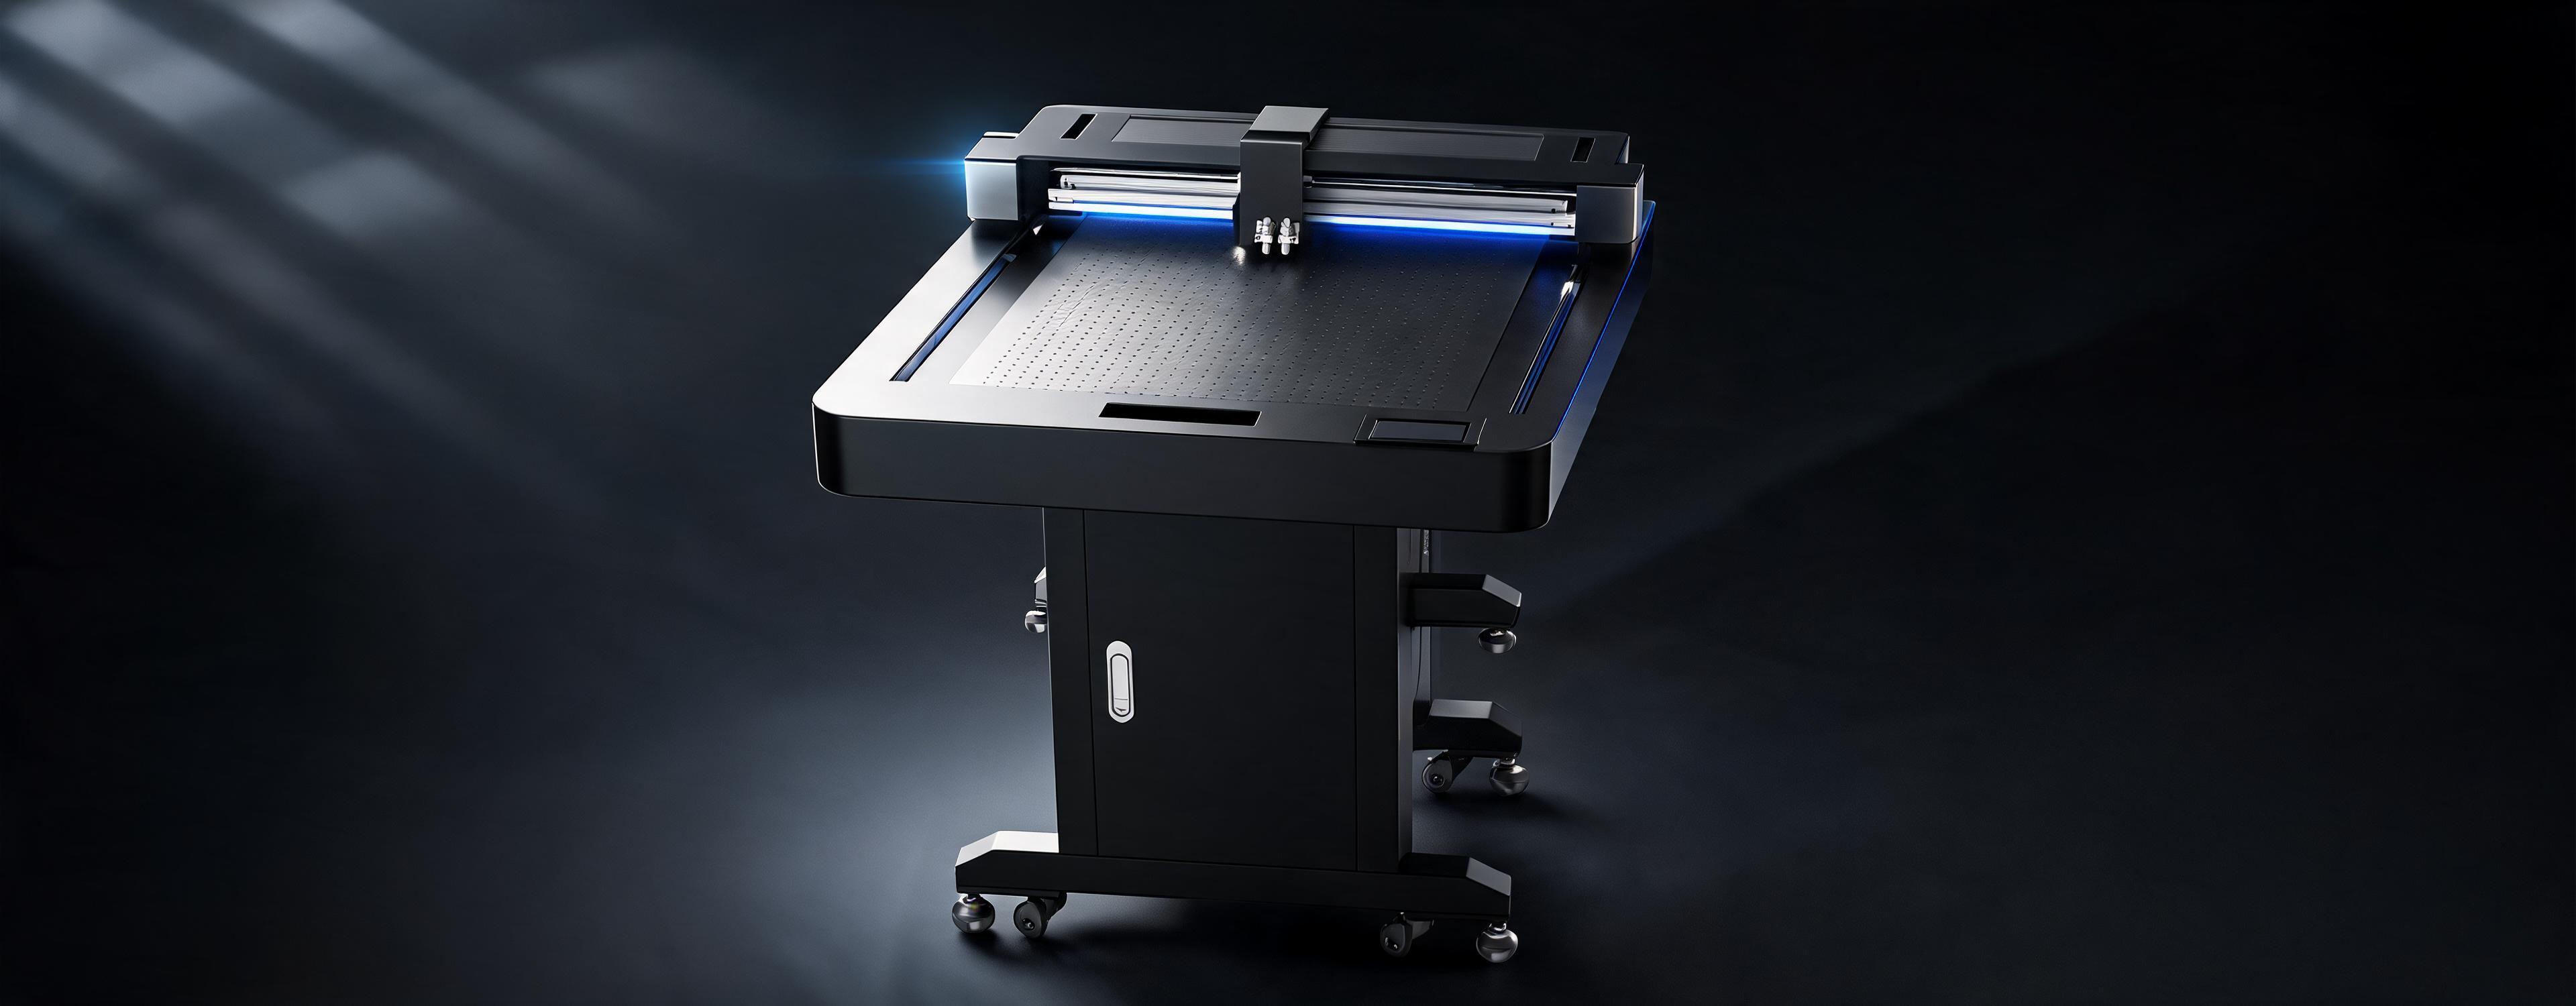
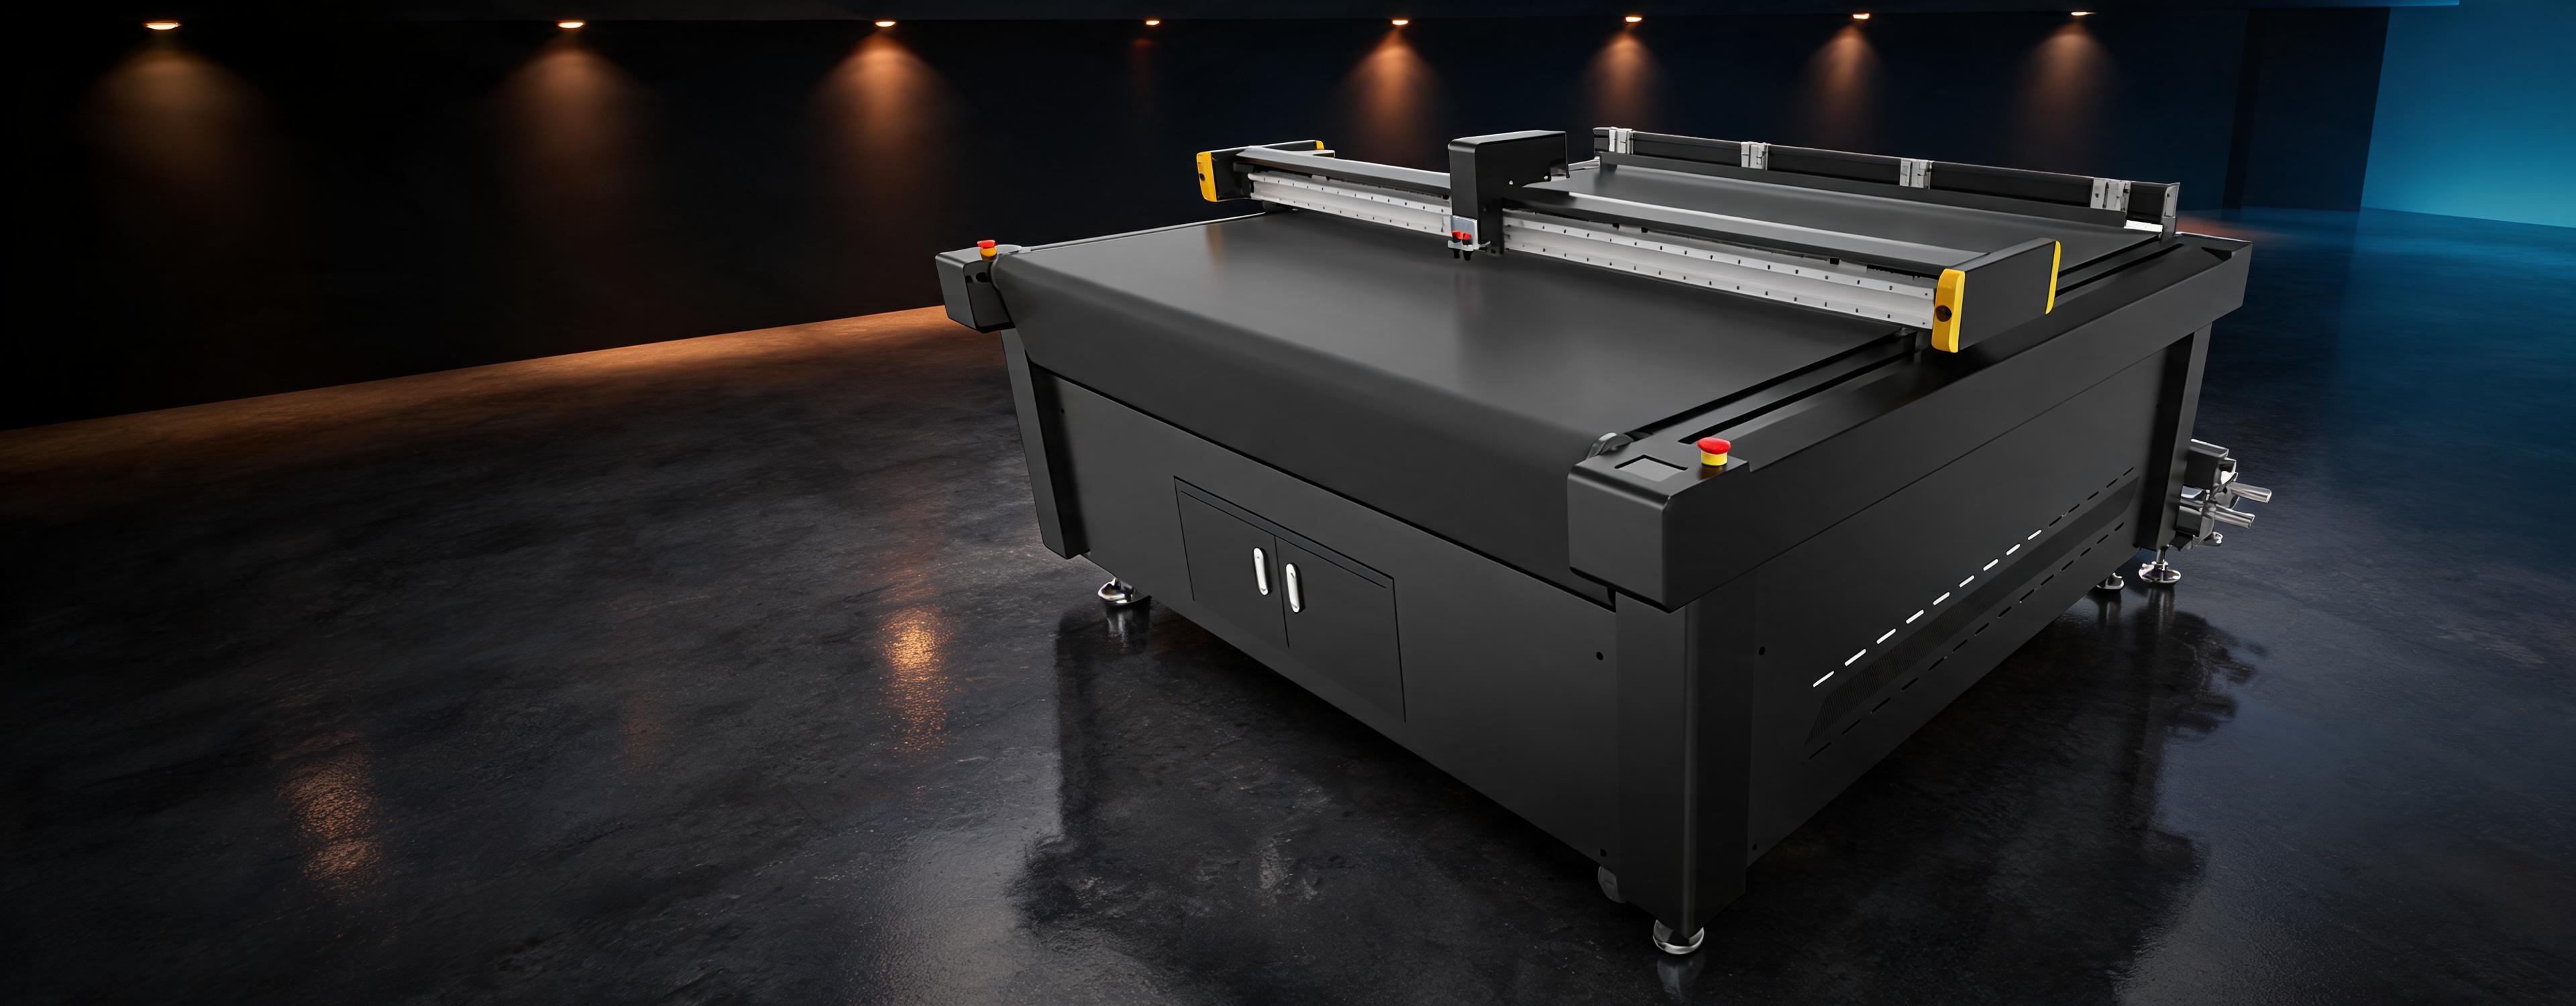
纸样切割机不是买来就一劳永逸的设备,真正决定它三年后还灵不灵的,往往是那些你每次换完就随手扔掉的小东西——耗材。
干这行八年,我拆过三十多台不同品牌的纸样切割机,发现一个扎心事实:八成以上的“切不断”“走偏”“刀头异响”,根本不是机器坏了,而是耗材没跟上节奏。有些老师傅还在用十年前的老款刀片配新型伺服电机,就像给法拉利装拖拉机轮胎——动力再猛,也白搭。耗材不是配件里的配角,它是整套切割系统里最敏感的神经末梢,稍有不适,整条产线都跟着打喷嚏。
纸样切割机耗材,到底在“耗”什么?
很多人以为耗材就是刀片加压板,其实远不止。一套完整的纸样切割机耗材体系,至少包含三类核心部件:切割刀具(圆刀、直刀、Crease刀)、压痕垫板(EVA、橡胶、蜂窝铝基复合垫)、以及传动辅件(同步带、张紧轮、导轨润滑脂)。它们各自承担不同角色——刀片负责“破”,垫板负责“承”,辅件负责“稳”。比如做高克重牛皮纸样时,如果还用普通EVA垫板,压痕深度会越来越浅,三天后就得返工;而换成带微孔结构的复合垫板,不仅寿命翻倍,压痕边缘还特别干净利落。上周杭州一家制衣厂反馈,他们把国产碳化钨刀片换成德国进口涂层刀后,单刀寿命从800米直接拉到2300米,连裁床师傅都说“手都不抖了”。耗材不是越贵越好,但一定是越匹配越省心。
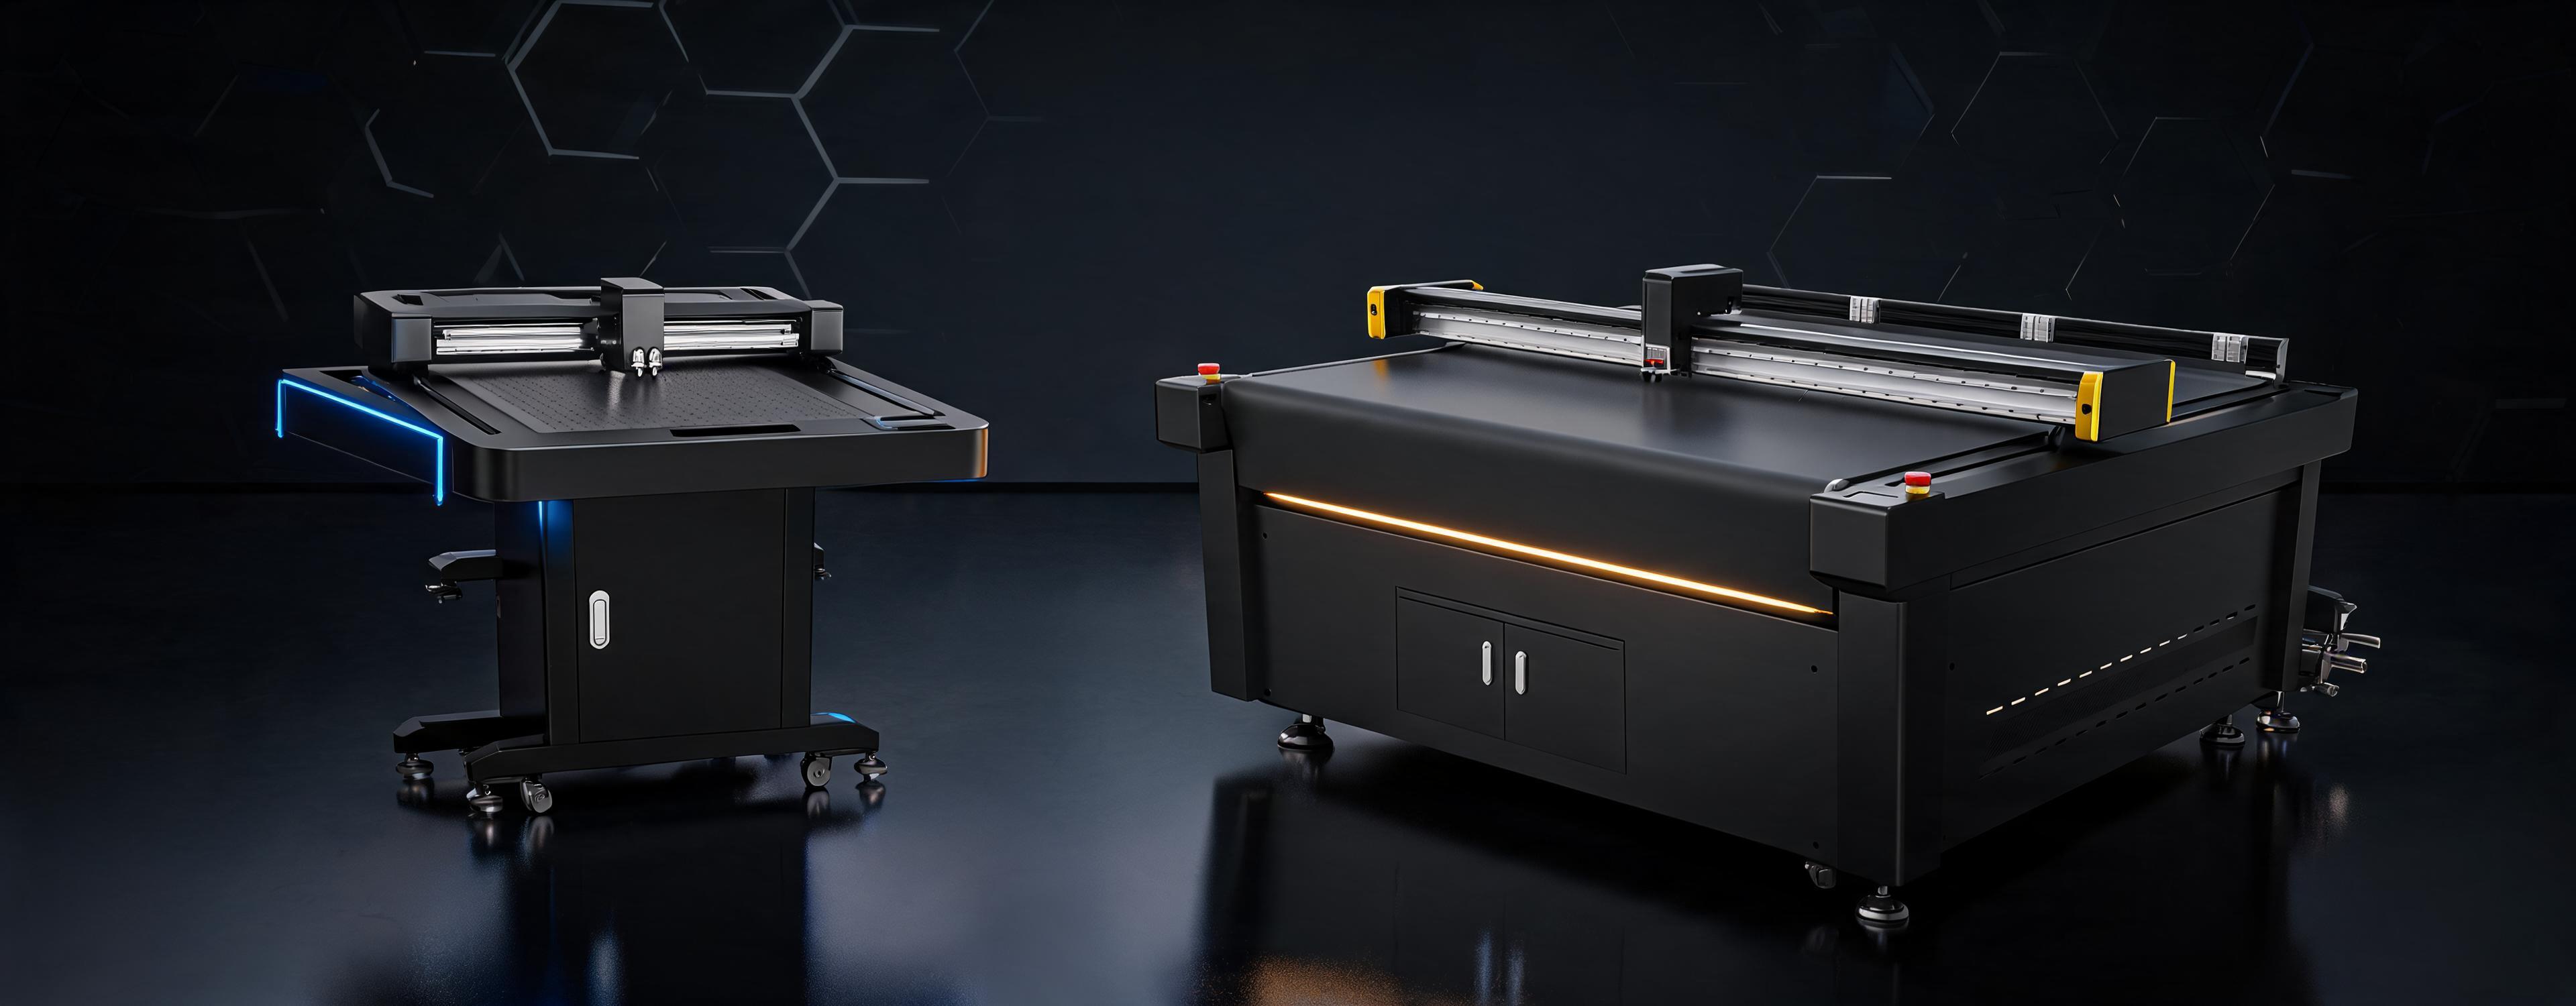
为什么换错耗材,比机器故障更伤产线?
因为机器故障是“停”,耗材失配是“骗”。它不会立刻报警,而是悄悄让精度往下掉:今天切边毛了0.1mm,明天压痕浅了0.05mm,后天定位偏了半格……等你发现样片对不上版房图纸,往往已经积压了两百多张废料。更麻烦的是地域差异——广州夏天湿度常年85%以上,普通橡胶垫板容易吸潮变形,导致压痕虚浮;而乌鲁木齐冬季干燥低温,EVA垫板又容易变脆开裂。我们去年帮东莞一家快反工厂做耗材升级,光是垫板就试了四轮:先测本地供应商的改性橡胶,再试苏州产的双层复合垫,最后锁定一款带温湿自适应涂层的进口垫板,才把样片一次通过率从76%提到94.3%。耗材选不对,不是浪费钱,是在透支你的客户信任。
怎么挑对耗材?三个实操经验送给你
第一,别只看参数表,要“摸”——拿到新刀片,用指甲轻刮刃口,有明显金属颗粒感的涂层通常附着力不足;真正靠谱的氮化钛涂层,表面滑润如瓷,刮不出碎屑。第二,垫板别只比厚度,要看“回弹衰减曲线”——好垫板连续压1000次后,回弹高度仍保持初始值的92%以上,差的可能到第300次就塌了15%。第三,本地化服务比品牌更重要。像温州、石狮这些服装产业集群地,建议优先选在本地有常备仓的耗材商,上午报修下午就能送刀片上门;而东北或西北地区,得提前确认供应商是否提供-25℃低温适配型号——去年哈尔滨有家厂子冬天凌晨三点停机,就因为同步带在零下二十度硬得像铁棍。说白了,耗材不是网购凑单,是带着温度和时间成本的技术协同。
纸样切割机能不能扛住旺季压力,从来不在主机参数里,而在你抽屉里那几盒被忽略的耗材中。它们不说话,但每一次精准落刀、每一道清晰压痕、每一小时稳定运行,都在替你回答客户:“这个样,靠得住。”下次换耗材前,不妨多花五分钟,摸一摸、比一比、问一问——毕竟,真正的效率,从来不是机器转得多快,而是你少返工多少次。